На одном производстве нужно соединять тонкий листовой металл и массивные корпуса, при этом – и сталь, и алюминий, и даже титановые детали. Возможно ли найти универсальный метод? Ответ – да, если это лазерная сварка различных металлов.
Но лазер, как и оружие в руках мастера, требует настроек по материалу: лазерная сварка черной стали отличается от сварки алюминия или сплава на никелевой основе.
Технологии лазерной сварки: волоконные и импульсные лазеры
Лазерная сварка делится по типу источника: непрерывная (CW), чаще всего волоконная, и импульсная, преимущественно твердотельная Nd:YAG. У каждого – свои особенности.
Непрерывные волоконные лазеры дают постоянный мощный луч. Они обеспечивают высокую глубину провара (обычно свыше 1,5 мм, а на больших мощностях – десятки миллиметров). Волоконные лазеры обладают отличной эффективностью и качеством луча и подходят для широкого спектра материалов – от конструкционной стали и титана до алюминия и меди. Высокая плотность энергии позволяет вести сварку с большой скоростью (несколько метров в минуту) и минимальным искажением деталей.
Импульсные Nd:YAG-лазеры работают короткими мощными вспышками. Несмотря на невысокую среднюю мощность, они достигают огромной пиковой мощность, что позволяет варить металл точечно. Импульсный режим идеален для тонких материалов и мелких деталей (ювелирка, электроника), где важна минимальная зона термического влияния.
Таким образом, выбор типа лазера зависит от задачи: для глубокой сварки толстых заготовок и массового производства часто используются непрерывные волоконные системы, а для прецизионной работы, сварки тонколистовых или трудно отражающих металлов – импульсные. Часто на производстве применяют комбинированные решения, в которых один станок может работать в разных режимах.
Особенности лазерной сварки черных металлов
Углеродистая и конструкционная сталь
Чёрные металлы (сталь, чугун) традиционно хорошо свариваются лазером. Волоконные лазеры легко сварят углеродистую, низколегированную и конструкционную сталь, обеспечивая узкий глубокий шов и минимальное тепловложение. Благодаря узкой зоне нагрева и высокой скорости процесса деформации деталей минимальны – детали остаются ровными, а сам шов прочен.
Нержавеющая сталь – тоже чёрный металл, хотя её состав отличается. Лазерная сварка нержавейки даёт идеальный шов: узкий, глубокий, с практически отсутствующими окалинами и минимальным искажением. Такой подход особенно популярен в аэрокосмической, медицинской и пищевой промышленности, где нужны очень чистые, коррозионно-стойкие соединения.
Лазер позволяет соблюсти строгие стандарты: сварные швы из нержавеющей стали получаются эстетичными и долговечными. Единственный нюанс – нержавеющая сталь отводит тепло хуже, чем углеродистая, поэтому скорость сварки нужно выбирать сбалансированно, а также применять защитный газ (обычно аргон) для предотвращения окисления шва.
Волоконный лазер даёт мощный узкий луч, обеспечивая глубокий провар и аккуратный шов даже на массивных конструкциях.
Сварка высоколегированных сталей и чугуна
Высоколегированные и прецизионные сталевые сплавы (например, инструментальные или жаропрочные) также свариваются лазером, но требовательны к параметрам. Лазер хорош тем, что минимизирует тепловложение: при работе с такими сталями происходит меньше избыточного нагрева, чем при дуговой сварке. Тем не менее иногда используется присадочная проволока для компенсации легирующих элементов и снижения хрупкости.
Чугун же (серый, белый) – особая тема: прямую лазерную сварку чугуна делают нечасто из-за трещин, поэтому чаще используют технику лазерного наплавления или предварительной вставки переходного слоя. Лазерная сварка конструкционной стали (легированная сталь типа Ст3, 09Г2С и др.) выполняется по тем же правилам, что и для углеродистой: мощный CW-лазер с возможностью подачи проволоки и аргоновой защиты даёт отличный результат.
Особенности лазерной сварки цветных металлов
Лазерная сварка цветных металлов – отдельная история. Алюминий, медь, латунь, бронза отражают большое количество лазерного излучения и проводят тепло очень хорошо. Поэтому при сварке этих материалов нужно применять мощные лазеры, специальные режимы и предусматривать присадку.
Алюминий и его сплавы
Алюминий – легкий и широко используемый металл, но его сварка лазером отличается высокой сложностью. Алюминий сильно отражает ИК-луч (часть луча отражается обратно), а также стремительно отводит тепло из зоны шва. В результате для глубокого провара требуется лазер большой мощности и высокая плотность энергии.
На практике часто пользуются высокомощными волоконными лазерами (от 1,5 кВт и выше). И даже они гарантируют провар алюминия толщиной обычно до нескольких миллиметров.
Все это помогает избежать пористости и хрупких швов. Обычно при лазерной сварке алюминия используют защитный газ (аргон или гелий) и высокую скорость подачи – чтобы поддерживать стабильную расплавленную ванну.
Медь, латунь и бронза
Медь и её сплавы – одни из самых непослушных для сварки лазером. Эти металлы проводят тепло в 8–9 раз лучше, чем сталь, и отлично отражают инфракрасное излучение. Из-за этого при стандартных настройках лазера даже мощного волоконного луча расплав быстро затягивает тепло подальше, и шов получается слабым или не сформированным.
Чтобы свести проблему к минимуму, применяют несколько приёмов:
- Очень мощный лазер. Например, усиленные или специализированные волоконники с лазерной головкой высокой производительности
- Импульсный режим или короткие импульсы. Короткий импульс на высоком пике мощности успевает «ударить» по поверхности, не давая теплу уйти в сторону. Это позволяет сформировать замочную скважину и добиться провара
- Предварительный нагрев металла. Нагревая медь чуть-чуть заранее, улучшают её способность поглощать луч
- Присадочная проволока. Для медно-стальных соединений часто берут проволоку на никелевой основе (чтобы избежать резкого перепада свойств между медью и сталью)
- Защита аргоновым газом и хорошая подгонка стыков, чтобы исключить засорения и окислы
Автоматизированная лазерная сварка цветного металла: сварочная головка двигается вдоль соединяемых деталей. На изображении – зигзагообразный шов, усиливающий ширину пути лазера.
Немного полегче обстоит дело с латунью или бронзой (они плавятся при меньших температурах, чем чистая медь) – их вполне можно свести к технике сварки меди, но с учётом небольшого снижения теплопроводности и отражения.
Особенности лазерной сварки специальных сплавов
Специальные и высокотемпературные сплавы (титановые, никелевые и другие жаропрочные) часто встречаются в аэрокосмической и оборонной технике, энергетике и медицине. Лазерная сварка здесь даёт важное преимущество – узкую зону термического влияния и высокую прочность шва.
Титановые сплавы
Титан отличается лёгкостью, прочностью и высокой химической активностью при нагреве. При сварке титана требуется абсолютно инертная атмосфера, иначе кислород или азот из воздуха сделают шов хрупким.
Это отмечают специалисты: лазерный шов в титане получается предельно чистым и прочным. Главное – обеспечить подачу защитного газа (чаще аргона) не только во время сварки, но и на охлаждение шва (до ~400 °C), чтобы совсем исключить взаимодействие с кислородом.
Никелевые и жаропрочные сплавы
Никелевые сплавы (типа Inconel, ХН77, Нихром и др.), а также другие жаропрочные материалы – ещё одна турнирная пара для сварки. Эти сплавы используются там, где нужна высокая коррозионная и температурная стойкость. Лазерная сварка таких сплавов обеспечивает крайне прочный шов с малыми искажениями благодаря концентрированному нагреву. Высокий нагрев и быстрый сплав позволяют избежать ослабления металла вокруг шва, что бывает при дуговой сварке.
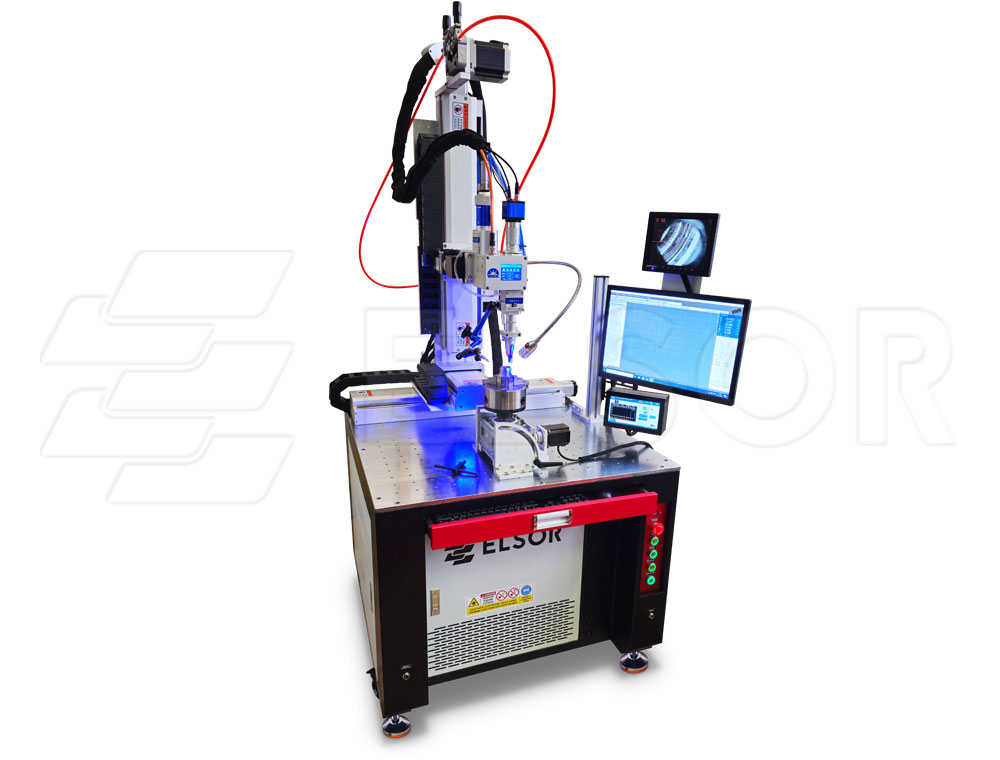
Волоконные лазеры дают мощный и стабильный луч, а Nd:YAG-системы — импульсные точечные импульсы. Всё это оборудование предлагает компания ЭЛСОР для разных задач.
Сравнение параметров и выбор оборудования
При выборе стана для лазерной сварки важно сопоставить материал и толщину заготовки с параметрами лазера. Ниже приведена таблица с обзором популярных моделей ЭЛСОР из линейки Weld, подходящих для разных задач
Например, волоконные CW-лазеры (Weld-CW-серия) отлично справляются со сваркой сталей и алюминия благодаря непрерывному мощному лучу. Их выбирают, когда нужна глубина провара и высокая скорость. Импульсные Nd:YAG-системы (Weld-ONE и Weld-CNC) – лучший выбор для мелких деталей, цветных металлов и особо ответственных соединений. Именно они способны бить по отражающей поверхности коротким импульсом, как раз то, что рекомендуется для меди и алюминия.
При этом защитный газ (обычно аргон) обязателен почти для всех случаев, особенно для нержавеющей стали, алюминия и титана, – он предотвращает образование оксидной пленки и нитридов в шве. Также важна регулировка мощности, скорости подачи и фокусировки: нет универсальных настроек, даже для одного и того же материала, требуется тонкая доводка параметров.
Заключение
Лазерная сварка различных металлов – это гибкая и эффективная технология, способная объединить в одно изделие самые разные материалы: от чёрных сталей до цветных и жаропрочных сплавов.
При этом важно учитывать особенности каждого металла – так, высокие отражательная способность и теплопроводность меди и алюминия требуют мощного лазера и тщательной подготовки; титановым и никелевым сплавам необходима инертная атмосфера.
Выбирая оборудование, опирайтесь на эти особенности
- Волоконные лазеры мощностью 1–2 кВт (серия Weld-CW) подойдут для сварки толстых стальных конструкций и алюминиевых панелей
- Импульсные аппараты 200–400 Вт (серии Weld-ONE, Weld-CNC) – для тонких листов, нержавеющей стали, меди и ответственных соединений
- А специальные станки (Weld-MOLD, QCW) – для ремонта пресс-форм и нанесения износостойких наплавок
Готовы вывести свои металлообрабатывающие задачи на новый уровень? Оставьте заявку или позвоните нам – мы поможем подобрать оптимальный лазерный сварочный аппарат под ваши материалы и цели!