

Станок лазерной сварки Weld-QCW300-CNC — точная сварка тонких и массивных деталей
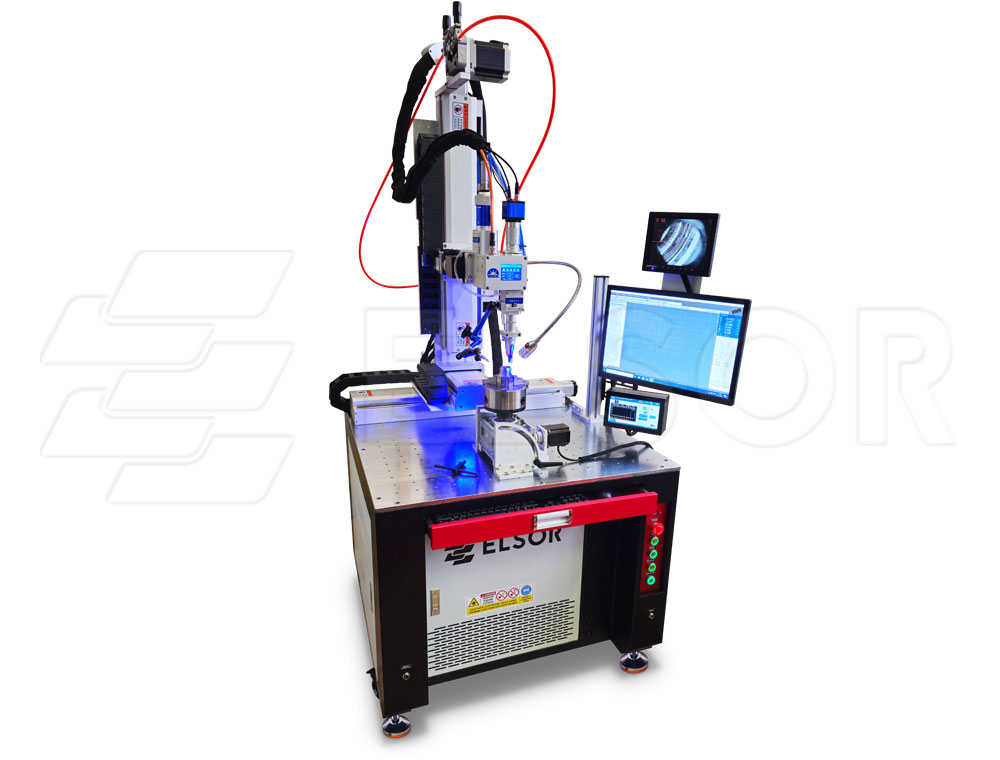
Станок лазерной сварки Weld-QCW300-CNC — промышленная лазерная система для выполнения точных сварочных операций с широким диапазоном толщин. В основе оборудования используется квазинепрерывный лазерный источник QCW со средней мощностью 300 Вт, благодаря которому установка может работать в двух принципиально разных режимах. Импульсный режим позволяет обрабатывать очень тонкие детали, начиная с толщины около 25 мкм, тогда как непрерывный режим предназначен для работы с материалами толщиной до 3 мм.
| 1. Устройство подачи проволоки 2. Камера 3. Лазерная головка 4. Подача защитного газа 5. Поворотная ось | 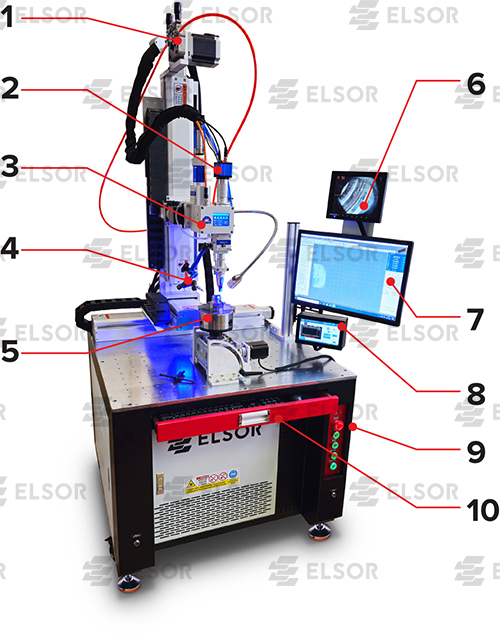 | 6. Монитор CCD-камеры 7. Монитор ПК 8. Контроллер параметров лазера 9. Кнопки включения узлов 10. Основной блок (ПК+излучатель) |
Такое сочетание делает модель интересной для производств, где в рамках одного рабочего процесса приходится переходить от тонких элементов к более массивным заготовкам. Вместо подбора отдельных установок под каждую группу деталей предприятие получает оборудование с более широким диапазоном технологических возможностей. При этом важную роль играет не только мощность источника, но и возможность тонкой настройки самого процесса: станок оснащен профилированием импульса, автоматической подачей присадочной проволоки, пятиосевой системой позиционирования и лазерной головкой WSX с двухкоординатной разверткой.
Отдельного внимания заслуживает сочетание программируемых осей X, Y, Z, поворотного движения и изменения угла наклона лазерной головки в диапазоне ±90°. Благодаря этому рабочую зону можно позиционировать не только по трем линейным координатам, но и относительно поворотной геометрии детали и направления воздействия лазерного луча. Для сложных сварочных операций это существенно расширяет возможности оборудования.
Что такое QCW и почему эта технология важна для сварки
В Weld-QCW300-CNC используется квазинепрерывный лазерный источник QCW. Такая архитектура особенно интересна для задач, в которых требуется сочетать характеристики импульсной и непрерывной обработки. Средняя мощность источника составляет 300 Вт, однако область применения оборудования определяется не одной цифрой мощности, а возможностью выбирать подходящий режим работы.
В импульсном режиме оборудование может использоваться для сварки очень тонких элементов. Заявленный диапазон начинается примерно от 25 мкм, что открывает возможность работы с деталями, для которых избыточное тепловложение становится критичным фактором. Чем меньше толщина заготовки, тем важнее возможность контролировать воздействие энергии и не допускать чрезмерного нагрева рабочей зоны.
Непрерывный режим, напротив, ориентирован на более массивные детали. В данной конфигурации оборудование позволяет работать с заготовками толщиной до 3 мм. Таким образом, одна установка может охватывать задачи, которые находятся на разных концах диапазона толщин: от очень тонких элементов до деталей значительно большей толщины.
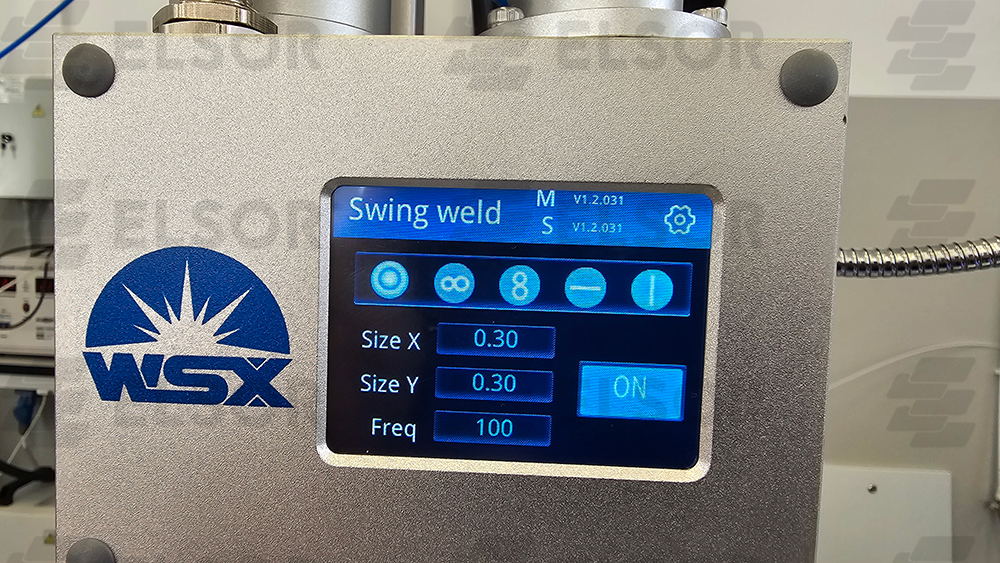
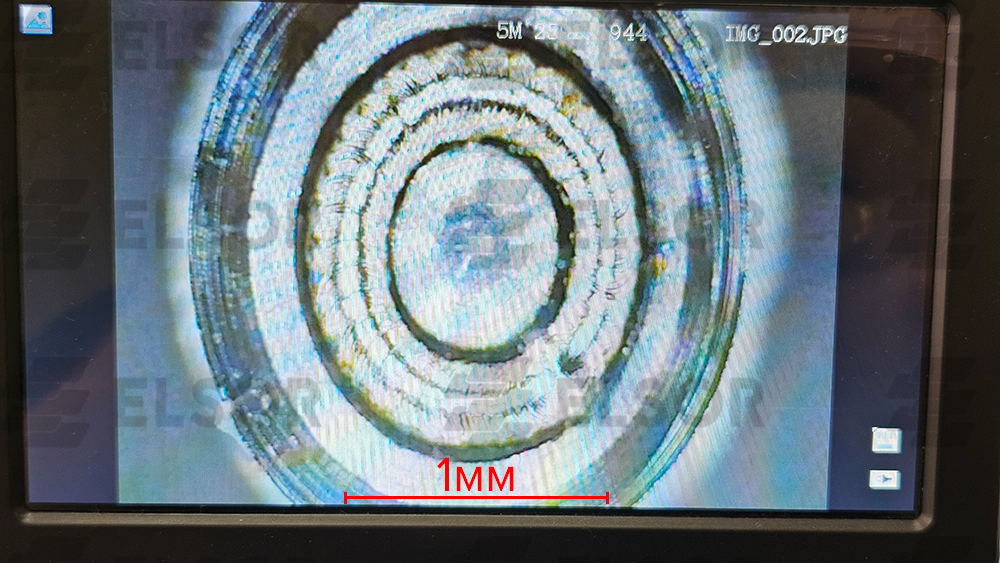
Лазерная головка обеспечивает фокусировку излучения на поверхности материала, а система круговой развертки луча с возможностью выбора амплитуда развертки позволяет установить требуемую ширину шва. Ниже показаны варианты прохождения траектории из 3 концентрических окружностей, выполненные на разных режимах:

Именно поэтому при выборе подобного оборудования важно смотреть не только на номинальную мощность источника. Для производственной задачи имеет значение весь комплекс возможностей — режимы работы, управление энергией импульса, перемещение, геометрия лазерной головки и способ подачи присадочного материала.
Работа с деталями от 25 мкм
Сварка тонких деталей предъявляет особые требования к технологическому процессу. При небольшой толщине материала даже относительно небольшое изменение параметров может заметно повлиять на результат. Поэтому возможность использования импульсного режима становится важной частью функциональности Weld-QCW300-CNC.
Заявленная возможность работать с деталями толщиной от 25 мкм делает эту систему подходящей для задач, где требуется особенно аккуратное воздействие. Здесь особенно полезна функция профилирования импульса. Она дает возможность не ограничиваться простым выбором мощности, а более тонко формировать параметры импульсного воздействия.
Для технолога это означает возможность подбирать режим под конкретную деталь, материал и характер соединения. Такой подход особенно важен там, где стандартного набора фиксированных параметров недостаточно и требуется более детальная настройка процесса.
При работе с тонкими элементами качество определяется не только прочностью полученного соединения. Важны также внешний вид шва, контролируемое воздействие на окружающую область и отсутствие нежелательных последствий чрезмерного нагрева. Поэтому сочетание QCW-источника с профилированием импульса является одной из ключевых особенностей данной модели.
Непрерывный режим для деталей толщиной до 3 мм
Другой стороной возможностей установки является работа в непрерывном режиме. Он позволяет перейти к сварке более массивных элементов, для которых импульсная обработка не всегда является оптимальным вариантом. Weld-QCW300-CNC рассчитан на работу с деталями толщиной до 3 мм, что заметно расширяет сферу практического применения оборудования.
Получается своеобразный рабочий диапазон, в котором одна система может использоваться для разных групп деталей. На одном участке производства может потребоваться обработка тонкого элемента, а на другом — соединение деталей большей толщины. Возможность менять режим работы позволяет использовать оборудование более универсально.
При этом выбор режима должен определяться конкретной технологической задачей. Импульсный вариант применяется для соответствующих тонких и чувствительных деталей, а непрерывный — для операций, где требуется более продолжительное воздействие. Такой принцип позволяет использовать преимущества каждого режима там, где они действительно необходимы.
Пять программируемых осей
Одной из наиболее существенных особенностей Weld-QCW300-CNC является пятиосевая система позиционирования. В оборудование входят программируемые оси X, Y и Z, поворотная ось, а также возможность изменения угла наклона лазерной головки.
Линейные координаты отвечают за перемещение рабочей зоны в пространстве. Поворотная ось позволяет работать с деталями, геометрия которых требует вращения относительно инструмента. Дополнительная степень свободы связана с углом положения лазерной головки, который может изменяться в диапазоне ±90°.
Такое построение особенно полезно при обработке деталей сложной формы. Не всегда сварочный шов располагается в плоскости, удобной для воздействия строго сверху. Возможность изменить положение головки позволяет подобрать направление обработки с учетом геометрии конкретной детали.
Пятиосевая конфигурация также помогает уменьшить количество ручных переустановок заготовки. Если деталь имеет несколько участков, расположенных под разными углами, часть необходимых перемещений может выполняться самой системой. Это делает рабочий процесс более организованным и дает возможность проектировать более сложные технологические операции.
Лазерная головка WSX с двухкоординатной разверткой
В составе оборудования используется лазерная головка WSX с двухкоординатной разверткой. Это еще один элемент, который расширяет возможности формирования сварочного воздействия.
Двухкоординатная развертка позволяет управлять движением лазерного пятна в пределах рабочей области головки. Для сварочных операций это может быть полезно при формировании более широкого или специфического характера воздействия, когда простого перемещения всей головки недостаточно.
Особенно интересно сочетание развертки с программируемыми перемещениями самого оборудования. С одной стороны, станок обеспечивает позиционирование по пяти осям, а с другой — рабочая головка имеет собственную двухкоординатную систему управления лучом. В результате технолог получает несколько уровней управления геометрией процесса.
Такое сочетание имеет значение при работе со сложными соединениями, когда требуется не просто провести луч вдоль линии шва, а более тщательно контролировать область воздействия. Конкретная траектория и параметры развертки при этом должны подбираться с учетом материала и поставленной технологической задачи.
Автоматическая подача присадочной проволоки
Weld-QCW300-CNC оснащен автоматической подачей присадочной проволоки. Для ряда сварочных операций наличие дополнительного материала позволяет формировать необходимое соединение более контролируемо, особенно когда требуется компенсировать зазор, сформировать объем шва или добавить материал в рабочую область.
Автоматическая подача важна еще и с точки зрения организации работы. Оператору не приходится постоянно выполнять эту операцию вручную, что позволяет сосредоточиться на контроле положения детали, лазерной головки и параметров сварочного процесса.
Подача присадочного материала становится частью единой технологической системы. В сочетании с программируемым позиционированием и лазерной головкой с двухкоординатной разверткой это позволяет организовать более сложные операции, чем при использовании только лазерного воздействия без дополнительного материала.
При этом присадочная проволока не является обязательным элементом каждой операции. Необходимость ее использования определяется конструкцией соединения и конкретной технологией. Именно поэтому наличие автоматической подачи следует рассматривать как дополнительную возможность оборудования, а не как ограничение области его применения.
Профилирование импульса для точной настройки сварки
Отдельное преимущество модели — профилирование импульса. Эта функция предназначена для более тонкой настройки параметров сварочного процесса и особенно интересна при работе с чувствительными к нагреву деталями.
Импульс лазера можно рассматривать не только как включение и выключение источника с заданной мощностью. В зависимости от технологической задачи может потребоваться более точное управление характером энергетического воздействия. Профилирование позволяет работать с параметрами импульса более гибко.
Практическое значение этой возможности становится особенно заметным при переходе между разными материалами и толщинами. Универсального режима, одинаково хорошо подходящего для всех деталей, не существует. Поэтому чем шире возможности настройки, тем больше вариантов технологического процесса можно реализовать на одном оборудовании.
Для производства это означает возможность искать оптимальные параметры не только за счет изменения положения инструмента или скорости перемещения, но и путем настройки самого импульсного воздействия. В результате технолог получает дополнительный инструмент для управления качеством соединения.
Русифицированное программное обеспечение
Управление сложным пятиосевым оборудованием должно быть понятным оператору. В Weld-QCW300-CNC используется русифицированное программное обеспечение, что упрощает взаимодействие с системой и снижает языковой барьер при освоении оборудования.
Русский интерфейс особенно удобен для предприятий, где станком работают несколько специалистов или где оборудование необходимо передавать между операторами. Понятные обозначения параметров и функций позволяют быстрее разобраться с логикой управления и сосредоточиться на самой технологической задаче.
Для пятиосевой системы это имеет дополнительное значение. Чем больше доступных координат и настроек, тем важнее логичная организация интерфейса. Оператор должен понимать, какое перемещение выполняется, как изменяется положение головки и какие параметры относятся к текущей операции.
Комплексное управление рабочим процессом
Если рассматривать Weld-QCW300-CNC целиком, становится понятно, что его возможности определяются не одной характеристикой, а сочетанием нескольких систем. QCW-источник средней мощностью 300 Вт отвечает за энергетическую часть процесса. Пять программируемых осей обеспечивают позиционирование. WSX с двухкоординатной разверткой отвечает за управление лазерным воздействием в рабочей области. Автоматическая подача добавляет присадочный материал, а профилирование импульса расширяет возможности настройки.
Каждый из этих элементов выполняет свою задачу, но наибольший эффект возникает именно при их совместном использовании. Например, сложная пространственная траектория может потребовать одновременной работы нескольких координат, определенного положения головки и соответствующей настройки лазерного воздействия. В другой операции достаточно более простой траектории, но потребуется особенно аккуратный импульсный режим.
Таким образом, оборудование можно адаптировать к разным производственным сценариям, не ограничиваясь одним типом сварочного соединения.
Для каких производств подойдет Weld-QCW300-CNC
Данная модель представляет интерес для предприятий, где требуется сочетать высокую точность позиционирования с возможностью работы с деталями различной толщины. Особенно актуальна такая конфигурация там, где встречаются как тонкие элементы, так и более массивные заготовки.
- Производства с разнообразной номенклатурой металлических деталей.
- Участки, где требуется сварка очень тонких элементов.
- Задачи, предусматривающие обработку деталей толщиной до 3 мм в непрерывном режиме.
- Производства со сложной пространственной геометрией соединений.
- Операции, где требуется поворот детали относительно рабочей зоны.
- Задачи, для которых важно изменять угол положения лазерной головки.
- Работы с присадочной проволокой.
- Технологические процессы, требующие точной настройки импульсного воздействия.
Пятиосевая система особенно интересна в тех случаях, когда геометрия изделия не позволяет ограничиться простым перемещением по трем координатам. Возможность вращения и изменения угла наклона головки дает дополнительную свободу при построении технологической операции.
Преимущества пятиосевой конструкции на практике
При трехкоординатной обработке положение инструмента относительно детали определяется тремя линейными направлениями. Однако реальная деталь может иметь поверхности, расположенные под углом, цилиндрические участки или зоны, к которым неудобно подойти вертикально.
Поворотная ось и регулировка наклона головки позволяют учитывать эту геометрию. Диапазон наклона ±90° дает возможность менять направление воздействия и подстраивать положение лазерной системы под конкретный участок соединения.
Это не означает, что любая сложная деталь автоматически будет обработана без дополнительных технологических решений. Однако сама конструкция оборудования предоставляет значительно больше возможностей для позиционирования, чем система, ограниченная только линейными перемещениями.
Почему 300 Вт не следует оценивать отдельно от режима работы
При выборе лазерного оборудования пользователи нередко обращают внимание прежде всего на мощность источника. Однако для QCW-системы важен не только показатель средней мощности. Необходимо учитывать режим работы, характер импульса, толщину детали, требуемую скорость и особенности соединения.
В случае Weld-QCW300-CNC одна и та же система рассчитана на две существенно разные задачи. Импульсный режим используется для очень тонких деталей, вплоть до 25 мкм, а непрерывный позволяет работать с толщинами до 3 мм. Поэтому возможности установки нельзя свести к простой формуле «300 Вт — для такой-то толщины».
Реальная технологическая применимость определяется сочетанием источника, режима, параметров импульса, движения, положения головки и других условий обработки. Именно комплексный подход позволяет раскрыть возможности оборудования.
Технологическая гибкость вместо узкой специализации
Одним из достоинств Weld-QCW300-CNC является возможность использовать его для разных классов задач. Производство может работать с тонкими деталями в импульсном режиме, переходить к более массивным соединениям в непрерывном режиме, использовать присадочную проволоку или выполнять операции без нее.
При этом пятиосевая система дает свободу в выборе положения инструмента. Если деталь имеет сложную форму, можно использовать поворотную ось и наклон лазерной головки. Если требуется изменить характер воздействия в пределах рабочей зоны, в работу вступает двухкоординатная развертка WSX.
Такая гибкость особенно полезна предприятиям, которые не хотят ограничивать лазерное оборудование одной узкой операцией. Вместо специализированного решения под один тип соединения получается многофункциональная система, которую можно адаптировать под различные производственные задачи.
На что обратить внимание перед покупкой
Перед приобретением оборудования желательно заранее определить диапазон толщин деталей, типовые материалы, характер швов, необходимость использования присадочной проволоки и требуемую геометрию перемещений. Это позволит понять, насколько полно возможности конкретной конфигурации соответствуют будущей эксплуатации.
Особенно важно учитывать те операции, которые будут выполняться регулярно. Если значительную часть производства составляют тонкие детали, стоит уделить внимание импульсному режиму и возможностям профилирования. Если планируется работа с более массивными элементами, необходимо оценить задачи с точки зрения непрерывного режима.
При сложной геометрии изделий ключевым фактором становится пятиосевое позиционирование. Если же соединения имеют простую конфигурацию, часть возможностей может оказаться невостребованной. Такой анализ помогает выбрать оборудование не по принципу максимального количества функций, а исходя из реальной технологии.
Почему Weld-QCW300-CNC стоит приобретать в ELSOR
Выбор промышленного лазерного оборудования требует внимательного отношения к конфигурации. Особенно это касается систем с несколькими координатами, разными режимами работы и дополнительными технологическими функциями. Поэтому Weld-QCW300-CNC следует покупать в компании ELSOR, где можно подобрать оборудование с учетом конкретных задач производства.
ELSOR предлагает рассматривать лазерную установку не как набор отдельных характеристик, а как технологический комплекс. Для покупателя это принципиально важно: недостаточно знать, что источник имеет среднюю мощность 300 Вт или что система обладает пятью программируемыми осями. Нужно понимать, как эти возможности будут использоваться непосредственно в производственном процессе.
При выборе Weld-QCW300-CNC имеет смысл заранее обсудить планируемые операции, диапазон толщин, особенности деталей и необходимость присадочной проволоки. Такой подход позволяет оценить преимущества конкретной конфигурации еще до внедрения оборудования на рабочем участке.
Weld-QCW300-CNC как универсальная платформа для точной сварки
Станок лазерной сварки Weld-QCW300-CNC сочетает возможности квазинепрерывного лазерного источника, пятиосевого позиционирования и современной лазерной головки с двухкоординатной разверткой. Средняя мощность QCW-источника составляет 300 Вт, а рабочие режимы позволяют решать задачи в широком диапазоне толщин — от очень тонких деталей около 25 мкм в импульсном режиме до деталей толщиной до 3 мм в непрерывном.
Пять программируемых осей X, Y, Z, поворотная координата и наклон лазерной головки ±90° дают возможность работать с деталями сложной формы и выбирать удобное направление воздействия. Автоматическая подача присадочной проволоки расширяет набор доступных технологических операций, а профилирование импульса позволяет точнее настраивать процесс.
Не менее важны практические особенности — лазерная головка WSX с двухкоординатной разверткой и русифицированное программное обеспечение. Вместе они делают систему более гибкой с точки зрения управления рабочим процессом.
В результате Weld-QCW300-CNC представляет собой оборудование для предприятий, которым нужна не просто лазерная сварка, а возможность достаточно детально управлять положением инструмента, характером лазерного воздействия и подачей присадочного материала. Если вам требуется пятиосевой станок с QCW-источником средней мощностью 300 Вт, возможностью импульсной и непрерывной работы, автоматической подачей проволоки и точной настройкой параметров, обратитесь в ELSOR для приобретения Weld-QCW300-CNC и подбора конфигурации под конкретные производственные задачи.