Латунь (сплав меди с цинком) – красивый, но очень капризный материал. Его часто используют в сантехнике, электротехнике и декоративных изделиях, однако при обычной сварке цинк в составе латуни быстро испаряется (уже при ~906 °C), создавая поры и раковины в шве. Результат – слабое или внешне некрасивое соединение. Лазерная сварка латуни позволяет избежать этих проблем: узкий, высокоэнергетический луч фокусируется на стыке, расплавляя металл за считанные миллисекунды.
Благодаря сверхконцентрированному нагреву и инертной газовой защите снижается тепловложение и испарение цинка, получаются плотные, прочные и чистые швы.
Почему латунь сложно сваривать обычными методами
Латунь отличается высокой теплопроводностью и отражательной способностью (медь в составе) и низкой кипящей точкой цинка. При традиционной дуговой сварке тепло быстро расходится, а цинк испаряется и уносится из шва, образуя поры.
Поэтому для латунных изделий (особенно тонких или декоративных) требуется очень локальное и быстрое нагревание – здесь на помощь приходит лазер. Он не даёт цинку устроить бурную вечеринку в сварочной ванне: короткий, но мощный импульс луча мгновенно расплавляет металлы, после чего шов быстро застывает с минимальным изменением состава.
При правильно подобранном режиме и защите аргоновой газовой средой результат – плотный, эстетичный шов без пор.
Преимущества лазерной сварки латуни
Скорость процесса значительно выше, чем у аргонодуговой сварки – до 3–8 раз быстрее при той же толщине. Благодаря этому лакокрасочная отделка или декоративное покрытие остаются практически не затронутыми, а деталям не грозит коробление.
Еще один бонус – минимальное образование оксидов. Интенсивный луч и инертная атмосфера (аргон, гелий или их смеси) позволяют не только предотвратить окисление, но и выдувать пары цинка из ванны шва.
К тому же современное оборудование (фокусировочные насадки, осцилляторы луча, системы видео-контроля) даёт точный контроль над энергетикой и формой луча, обеспечивая стабильность и повторяемость результата. Одновременно лазерная технология легко интегрируется в автоматические линии и роботов, что особенно ценно для серийного производства латунных деталей.
Таким образом, лазерная сварка латуни сочетает в себе высокую точность и производительность. Она позволяет получать чистые, ровные швы с минимальной деформацией, которые намного превосходят по качеству соединения, полученные традиционной сваркой.
Технология лазерной сварки латуни
Типы лазеров и длина волны
Для латуни чаще всего используют волоконные и Nd:YAG-лазеры. Волоконные (fiber) лазеры с длиной волны 1064 нм хорошо подходят для меди и её сплавов: их луч глубоко проникает в металл, обеспечивая стабильное проплавление деталей средней и большой толщины. Кроме того, современные волоконники непрерывного излучения мощностью от 1000 Вт и выше справляются с отопительными фитингами и средними корпусами без проблем.
Импульсные Nd:YAG-лазеры (обычно 200–400 Вт) удобны для тонких латунных деталей: ювелирных изделий, мелкой фурнитуры, электроники. Короткие импульсы (1–20 мс) позволяют точно дозировать тепло, что резко уменьшает испарение цинка и образование пор. В промышленности встречаются и дисковые лазеры для толстой латуни (>3–4 мм) или квазинепрерывные QCW-системы, но для ручной сварки обычно хватает fiber или Nd:YAG.
Режимы и параметры сварки
Правильный режим сварки критичен. Обычно различают два главных режима:
- Непрерывный (CW) – оптимален для длинных швов и деталей толщиной от ~1 мм. Поток постоянного лазерного излучения позволяет быстро проводить сварку на больших участках с высокой скоростью
- Импульсный – применяется для тонких листов (0,2–0,8 мм), точечных соединений и мелкого ремонта. Каждый импульс лазера аккуратно дозирует энергию, уменьшая тепловложение и контролируя испарение цинка
Ключевые параметры процесса для латуни – мощность, скорость перемещения, размер фокуса и частота импульсов (если они используются).
При тонкой латуни (до 1 мм) для точности часто используют импульсный режим с короткими импульсами и подачей защитного газа в каждую точку.
Подготовка, защитная среда и присадка
Ключ к успешной сварке – тщательная подготовка: очистка и обезжиривание металла (механическая зачистка или кислотное травление для удаления оксидов), плотная стыковка деталей (зазор ≤0,1 мм для тонких листов). Важно обеспечить качественное удержание шва – фиксация деталей (прихватами или кондуктором) и прецизионная фокусировка лазера.
Газовая защита: Для латунных швов обычно применяют аргон 10–20 л/мин (угол подачи 15–30°). Аргон продувает ванну сварки и вытесняет пары цинка, а при толстых деталях дополнительно может потребоваться корневая защита снизу. В некоторых случаях используют гелий или смеси Ar/He: гелий лучше отводит тепло и удерживает плазму, что помогает избежать перегрева.
Присадочный металл: Не всегда обязателен, но может сильно улучшить результат. Часто для латуни L63, L68, ЛС59-1 рекомендуют присадочную проволоку из кремнистой бронзы (CuSi3) или специальную латунную проволоку с повышенным содержанием кремния. Кремний снижает температуру плавления шва и «гасит» кипение цинка, уменьшая пористость. Проволока особенно полезна при наличии зазора или когда нужно подкорректировать химический состав шва для прочности и цвета.
Применение лазерной сварки в декоративных и технических изделиях из латуни
Лазерная сварка латуни широко востребована там, где требуется тонкий и аккуратный шов без визуальных дефектов.
- Декоративные изделия: ювелирные украшения, художественная ковка, реставрация антиквариата, элементы декора интерьера, музыкальные инструменты и т.п. Лазер позволяет проводить сварку тонких латунных пластин и проволоки без деформации формы и изменения цвета поверхности. Отсутствие заметного нагрева сохраняет золотистый оттенок и гладкость слитков, что критично для эстетики
- Технические изделия: сантехнические фитинги, корпуса клапанов и насосов, холодильные коллекторы, клеммы и контакты, детали приборов, датчики и элементы вакуумных систем. Лазерная сварка обеспечивает здесь высокую прочность соединений и минимальные размеры ЗТВ – важно, например, чтобы латунные радиаторные трубки или пресс-формы выдерживали давление без протечек. Она же подходит для ремонта трещин и дефектов в латунных корпусах (насосы, арматура) – шов получается герметичным и практически не требует последующей обработки
Пример: при сборке электроконтактного блока из латунных деталей точность и ровность швов важнее всего. Лазер позволяет сваривать тонкие контакты и клеммы по продуманному маршруту, сохраняя свойства сплава и минимизируя нежелательное окисление.
Выбор оборудования: обзор моделей ЭЛСОР
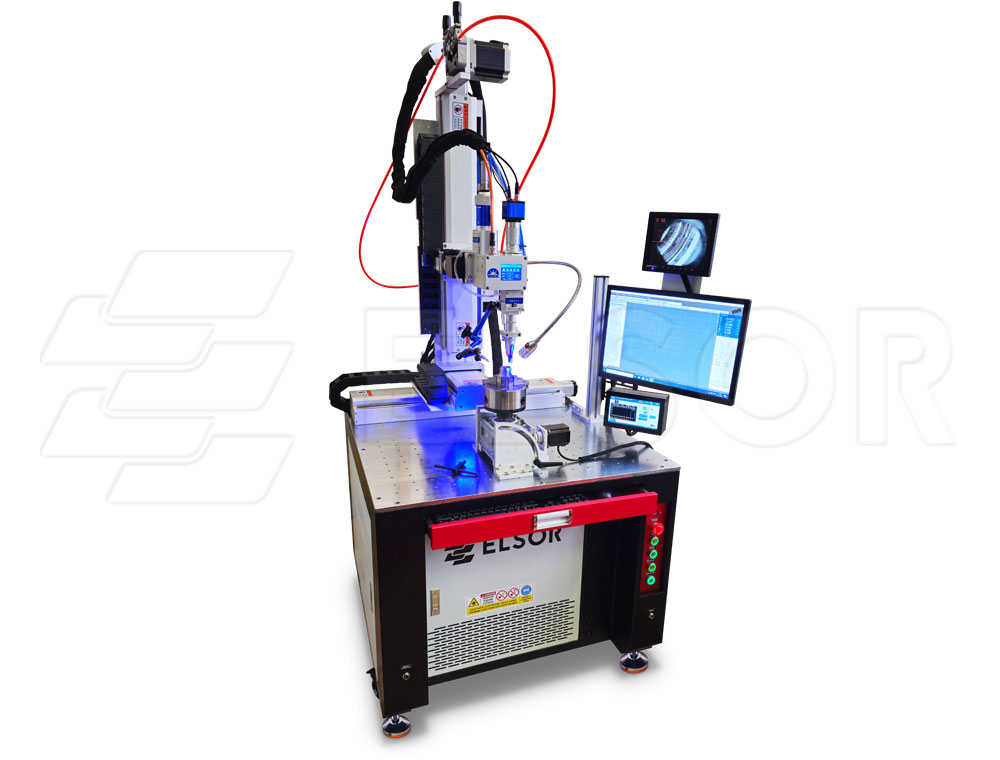
При подборе оборудования для лазерной сварки латуни важно смотреть не только на номинальную мощность. На результат влияют тип лазерного источника, режим работы, способ перемещения заготовки и характер самой задачи — от единичной обработки небольших деталей до серийного производства. В линейке ЭЛСОР представлены решения для разных сценариев.
- Ручные волоконные установки Weld-CW1000, Weld-CW1500 и Weld-CW2000 оснащены непрерывными волоконными источниками мощностью 1000, 1500 и 2000 Вт соответственно. Такой формат оборудования подходит для задач, где требуется производительная сварка латунных деталей и формирование протяжённых соединений. Модели различаются запасом мощности, поэтому конкретный вариант выбирают с учётом толщины заготовки, конструкции стыка и требуемой скорости обработки
- Для работы с небольшими и тонкими деталями в линейке представлены импульсные установки Weld-ONE200, Weld-ONE300 и Weld-ONE400 с мощностью 200, 300 и 400 Вт. Импульсная подача энергии позволяет точнее контролировать тепловое воздействие на локальном участке. Это может быть особенно актуально при изготовлении декоративных элементов, фурнитуры, небольших деталей и при выполнении ремонтных операций
- Если задача предполагает регулярную обработку большого количества одинаковых деталей, стоит обратить внимание на оборудование с механизированным перемещением. Weld-ONE200M, Weld-ONE300M и Weld-ONE400M оснащены моторизованной подачей стола, а модели Weld-CNC200, Weld-CNC300 и Weld-CNC400 — системой ЧПУ. Такой подход позволяет формализовать траекторию обработки и повысить воспроизводимость операций при серийной работе
- Отдельную категорию составляют специализированные решения. Weld-MOLD400 предназначен для ремонта пресс-форм, а Weld-MOLD-QCW объединяет возможности лазерной сварки и наплавки и оснащён квазинепрерывным источником мощностью 150/300 Вт. Такие модели целесообразно рассматривать, когда сварка является частью более широкого процесса восстановления деталей
- Для задач, где помимо ручной сварки требуется совмещение нескольких операций, в линейке есть Weld-CW1500 — ручная система 4-в-1 с непрерывным волоконным источником мощностью 1500 Вт. При выборе такого оборудования дополнительные функции стоит оценивать исходя из реального производственного процесса, а не только по количеству заявленных режимов.
Заключение
Лазерная сварка декоративных и технических изделий из латуни – это современный, высокоточный подход, который открывает новые возможности в работе с этим сложным сплавом. Сверхточный луч снижает тепловое искажение, минимизирует испарение цинка и позволяет получать прочные, аккуратные швы даже на тонких и декоративных элементах. Выбор правильных режимов и качественного оборудования (например, стационарных или ручных лазерных аппаратов ЭЛСОР) обеспечит стабильный результат и сократит доработку.
Не стоит мириться с проблемными сварочными швами латунных деталей – современные лазерные технологии решают задачи, которые раньше казались невозможными. Начните с простых образцов, поэкспериментируйте с мощностью и газом, и вы убедитесь: хороший лазерный сварочный аппарат (Weld-CW или Weld-ONE) – верный друг при работе с латунью. Готовы перейти к практике? Обратитесь к специалистам ЭЛСОР за консультацией, закажите тестовую сварку или узнайте больше о подходящей модели. Пора сварить латунь чисто и надёжно!