Лазерная сварка уверенно переходит из научных работ на промышленные линии. Например, роботизированная лазерная установка НТО ИРЭ-Полюс уже сваривает боковины вагонов метро без деформаций и повреждений, заменяя традиционную контактную сварку.
Но что происходит на рынке лазерной сварки в России в целом? В каких отраслях растет спрос на такие высокоточные технологии, и какие препятствия сдерживают их широкое внедрение?
Основные тенденции развития
Ранее порядка 70% парка лазерных аппаратов составляли западные бренды, но из-за санкций сервисное обслуживание таких машин стало крайне затруднено. В результате в отрасли образовался неудовлетворённый спрос, который пытаются заполнить новые игроки – прежде всего из Азии и дружественных стран.
Среди технических тенденций – активное внедрение волоконных лазеров высокой мощности (6–12 кВт и выше), способных сваривать сталь толщиной до 25–30 мм за один проход. Энергоэффективность современных волоконных источников превышает 30% (выше, чем у старых газовых CO₂-лазеров), что обеспечивает резкий прирост производительности на тонколистовых металлах.
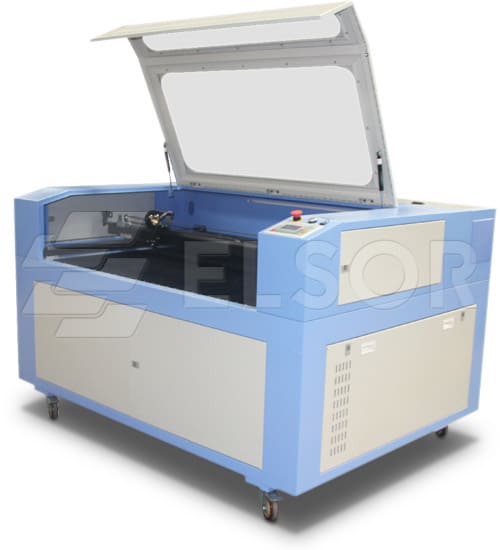
В промышленности постепенно переходят от простых настольных устройств к полнофункциональным ЧПУ-комплексам с автоматизированной подачей заготовок, поворотными столами и роботизированными ячейками. Это особенно заметно на крупных предприятиях с ЧПУ-обработкой: инвестиции идут не в единичные станки, а сразу в готовые интегрированные линии и автоматизированные ячейки, способные работать непрерывно.
Ключевые тенденции:
- рост инвестиций в лазерную сварку по государственным программам
- замена устаревших аппаратов импортной сборки на новые, более мощные отечественные и азиатские комплексы
- переход к роботизации и автоматизации сварочных процессов
Импортозамещение и отечественное производство
Санкции и дефицит компонентов заставили российские компании искать альтернативы. Европейские поставщики прекратили поставки лазерных голов и сложной электроники, поэтому значительную долю рынка занимают теперь китайские и белорусские системы. При этом заказчики требуют не просто оборудование, а комплексные технологические решения с пуско-наладкой и долгосрочным сервисом. Важное значение приобретает локализация поставок и переход к расчётам в рублях и юанях, что снижает валютные риски для российских заводов.
В России растет число собственных производителей лазерного оборудования. По оценкам экспертов, сегодня десятки компаний предлагают различные модели лазерных станков (с ЧПУ и ручные) для сварки, резки, наплавки и других операций. Крупные производители (например, НПК Лазеры и аппаратура, Sekirus, ВНИТЭП) создают лазерные установки на базе унифицированных платформ, адаптируя их под требования заказчиков. Так, компания Sekirus из Санкт-Петербурга реализовала свыше 400 проектов по созданию лазерных комплексов с ЧПУ за шесть лет работы на рынке.
Одновременно сохраняется импорт зарубежных систем высокого класса: речь идет о волоконных лазерах мощностью 20–50 кВт от мировых лидеров (IPG, Trumpf, Han’s Laser и др.), которые применяют при строительстве судов, в авиационной промышленности и металлургии.
Тем не менее импортозамещение идет с трудностями.
Постепенно налаживается выпуск отечественных компонентов (лазерных резонаторов, оптических систем и т.д.), но пока более 90% рынка по оценкам экспертов составляют зарубежные технологии. Спрос на российские лазерные станки растет особенно в госсекторе и ВПК, где гарантированы большие объёмы закупок и где ценят длинную гарантию и локализацию сборки.
Применение лазерной сварки в промышленности
Лазерная сварка применяется в тех областях, где требуется исключительная точность и однородность соединений:
- машиностроение (авиация, судостроение, приборостроение)
- производство транспорта (вагоны метро, автокомпоненты)
- энергетика и нефтегаз (сооружение трубопроводов, резервуаров)
- автомобилестроение (корпуса и шасси), где растет интерес к технологии
- электроника и медтехника, где малые детали требуют микросварки
Лазерную сварку внедряют даже там, где раньше её не применяли: например, для многослойной наплавки деталей формовой оснастки или изготовления витых уплотнителей.
Кейс: боковины вагонов метро
Одним из ярких промышленных кейсов стало внедрение лазерной сварки боковин вагонов метро. Специалисты НТО ИРЭ-Полюс разработали роботизированную лазерную ячейку, которая позволяет сваривать панели нахлестом, не повреждая лицевую сторону листа.
Благодаря сканирующей оптике система сразу захватывает несколько швов по кругу, что и дает такой эффект.
Лазерная сварка также проявляет свои преимущества при работе с тонкими и трудно свариваемыми металлами.
Это означает, что многие узлы могут быть сразу готовы к сборке без дополнительной механической обработки.
Ограничения и проблемы внедрения
Несмотря на преимущества, лазерная сварка имеет и объективные ограничения.
Высокая стоимость оборудования
Оборудование весьма дорогое. Даже после смягчения дефицита компонентов типичная цена станка с ЧПУ и мощным волоконным лазером может превышать несколько десятков миллионов рублей. Поэтому небольшим производствам часто приходится искать лизинг или субсидии. На этом фоне распространены полуавтоматические ручные аппараты, но они уступают в производительности интегрированным комплексам.
Нехватка квалифицированных кадров
Лазерное сварочное оборудование требует операторов с особой подготовкой и знаниями техники безопасности. Как отмечают эксперты, пользоваться такими станками могут лишь специально обученные специалисты. По словам руководителей компаний, на рынке явно не хватает техников и программистов ЧПУ: возникла серьёзная проблема с кадрами, а зарплаты низкоквалифицированных работников заметно выросли. В результате предприятия все активнее автоматизируют процессы: роботизированные ячейки и системы мониторинга состояния шва снимают часть нагрузки с человека.
Сервисное обслуживание
Сложные лазерные установки требуют регулярного технического обслуживания и наличия сервисных центров. В условиях санкций заводам-заказчикам нужно выбирать оборудование, для которого гарантированы:
- поставка запасных частей
- техподдержка внутри России
Приоритетом становятся машины с понятным интерфейсом (на русском языке) и адаптацией под холодный климат (работа в неотапливаемых цехах).
Технические ограничения технологии
Есть и технические ограничения самой технологии:
- Толщина заготовок: лазерная сварка менее эффективна на очень толстых заготовках по сравнению с некоторыми другими методами (за один проход работает до ~25–30 мм, дальше нужны дополнительные проходы)
- Отражательность: сварка меди и алюминия требует специальных режимов, и традиционный волоконный луч может давать проблемы (как отмечает отрасль, сплавы с высокой отражательностью варят медленнее)
Эти нюансы решаются через адаптацию режимов (импульсные режимы, обработка с частотной модуляцией), но они требуют опыта эксплуатации и сложного ПО.
Вывод
Рынок лазерной сварки в России можно охарактеризовать как динамично развивающийся с одновременным решением узких мест:
- государственные программы и планы импортозамещения стимулируют предприятия переходить на современные лазерные технологии
- ограничения по комплектующим и кадрам накладывают дополнительные требования на подготовку и сопровождение внедрения
Рекомендуется подбирать оборудование с запасом мощности и автоматизации, сразу закладывая в проект обучение оператора и заключение договора на сервисное обслуживание. Компания ЭЛСОР предлагает полный спектр услуг – от подбора оптимального станка до инструктажа операторов и своевременного техобслуживания. Для повышения точности и скорости производства с помощью лазерной сварки можно обратиться к специалистам ЭЛСОР: они проконсультируют по всем вопросам приобретения и внедрения оборудования.