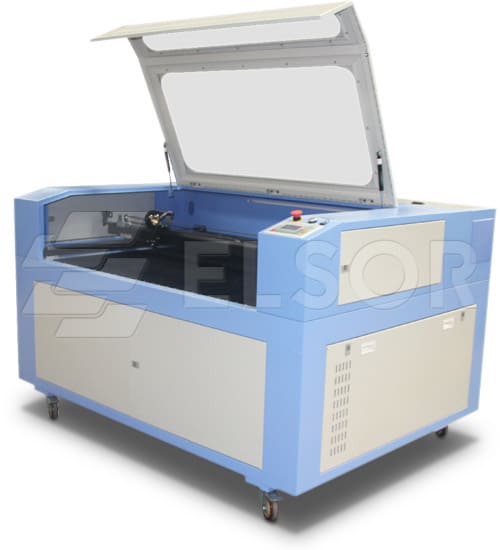
Неисправности лазерных сварочных станков могут застать врасплох любого инженера и оператора. Вы запускаете станок, ожидая идеальный шов, а получаете либо пористый непрочный шов, либо вовсе отсутствие лазерного луча. Что делать в такой ситуации? Важно быстро понять причину, иначе простой оборудования и брак изделий приведут к потере времени и денег.
Основные причины поломок
На практике сбои в работе лазерного сварочного оборудования чаще всего связаны с несколькими группами проблем.
Ключевые из них включают:
- Перегрев лазерного источника и электроники: при долгой непрерывной работе без пауз чиллер может не успевать охлаждать мощный блок, что приводит к поломкам чипов и плавлению компонентов питания. Например, специалисты отмечают, что около 70% отказов лазерных сварочников вызваны гонкой – длительным режимом непрерывной сварки без технологических перерывов
- Загрязнение оптики и защитных элементов: сажа, копоть, пыль и металлические брызги оседают на зеркалах, линзах и защитных стёклах, рассеивая луч и снижая мощность. Даже микротрещина или царапина на фокусирующей линзе или защитном стекле может резко расплющить луч и дать дефектный шов. Снижение мощности из-за загрязнённой оптики – одна из основных проблем в лазерной сварке
- Скачки напряжения и электрические сбои: нестабильное питание может убить блок питания или вызвать сбои контроллера. При перепадах в сети без стабилизации, без надёжного заземления или при коротких замыканиях оборудование может внезапно отключиться или начать глючить
- Механические неполадки: износ направляющих, ремней, сервоприводов или подшипников горелки приводит к неточной подаче проволоки или дрожанию лазерной головки. Засорённые или заклинивающие механизмы часто вызывают пропуски в шве или нестабильную подачу сварочного материала
- Ошибки программного обеспечения и управления: неправильные настройки, сбои прошивки или проблемы в драйверах приводят к тому, что станок не понимает команды оператора. Часто возникают ошибки при передаче файлов, устаревшие версии ПО не читают новые форматы, искажая траекторию шва или прерывая процесс сварки
К счастью, многие поломки можно предугадать. Так, сервисные инженеры отмечают, что порядка 80% поломок лазерных сварочных станков предотвращаются регулярной диагностикой (проверкой оптики, питания, системы охлаждения и параметров). Далее разберём каждый тип неисправности подробнее.
Оптические неисправности и лазерный источник
Симптомы: нестабильный или отсутствующий луч, снижение глубины провара, неравномерные или шумные швы.
Возможные причины:
- Засорение зеркал или защитного стекла: частички дыма и расплавленного металла оседают на оптике. Как отмечает ЭЛСОР, даже микроскопическая царапина на защитном стекле приводит к потере мощности и нестабильности процесса. Грязная оптика рассеивает луч, и станок начинает терять мощность во время работы, что проявляется как неполный провар или пористость шва
- Повреждение фокусирующей линзы: при перегреве поверхности фокальной линзы или брызгах металла на ней появляются трещины и помутнения. Это увеличивает расфокус (лазер начинает выглядеть размазанным), ухудшая качество шва. All-Ready подробно объясняет, что трещины и помутнение фокусирующей линзы ведут к потере фокуса и некачественной сварке
- Сбой юстировки оптического тракта: если зеркала немного смещены (например, после транспортировки или сильных вибраций), лазерный луч не будет фокусироваться строго в центре сопла. В результате мощность распределяется неравномерно по полю, и на одной из сторон рабочей зоны шов оказывается хорошим, а на другой – слабым или вовсе отсутствует
Иногда помогает тестовый прожиг: если тестовый луч уходит в сторону или мощность заметно падает, ищите смещение линз. К примеру, один автопроизводитель снизил брачность швов с 12% до 2,8%, введя автоматическую повторную калибровку фокуса каждые 500 циклов – это наглядно иллюстрирует важность точной юстировки.
Проблемы системы охлаждения
Симптомы: резкий выброс сигналов перегрева, уменьшение мощности, характерный запах гари, неожиданное отключение станции.
Возможные причины:
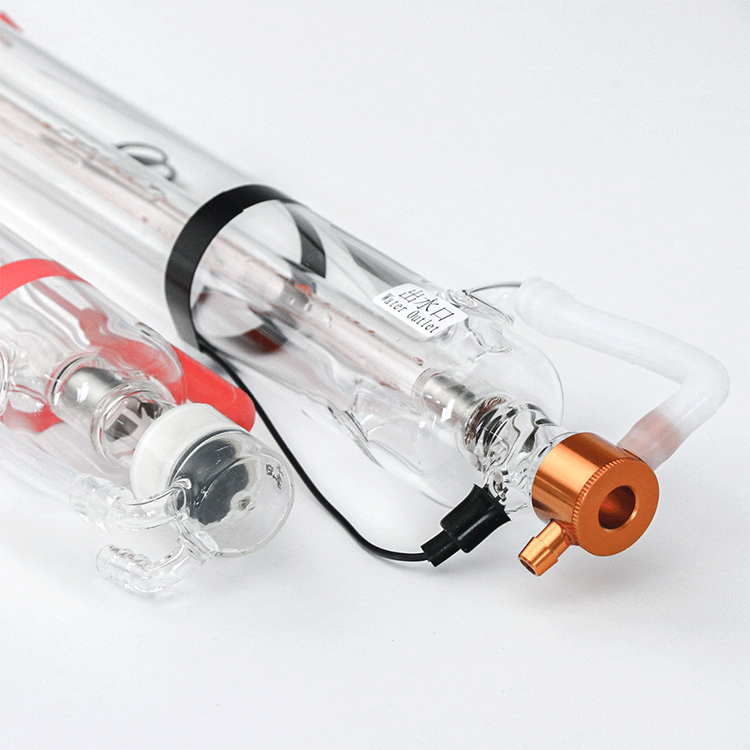
- Перегрев лазерного генератора: если в контуре циркулирует вода, температура которой поднимается выше 25–30°C, это может приводить к падению выходной мощности. С увеличением температуры вода теряет способность охлаждать CO₂-трубку, поэтому рез становится медленнее
- Неисправность чиллера или насоса: выход из строя помпы или чиллера нарушает циркуляцию, и даже при правильной заправке воды возникают локальные горячие точки. Air pocket (воздушная пробка) также мешает равномерному охлаждению внутри трубки
- Загрязнение охлаждающей жидкости: использование обычной водопроводной воды ведёт к накоплению солей и мусора в трубках, снижающему теплообмен. Эксперты рекомендуют использовать только дистиллированную воду, чтобы избежать засоров и перегрева
Также следите, чтобы воздушные ловушки и фильтры были исправны (побочные эффекты от компрессора могут забрасывать масло на линзу, что немедленно рассеет луч).
Электропитание и электроника
Симптомы: станок не включается, внезапные аварии, нестабильная работа или частые ошибочные сигналы.
Возможные причины:
- Отказ блока питания или блока розжига: отказ подающего питания приводит к тому, что лазер не выдаёт луч. Это может быть вызвано скачком напряжения или износом компонентов. All-Ready отмечает, что при сбое блока розжига мощность падает резко, луч может вообще не появляться
- Проблемы с заземлением: плохой контакт заземления вызывает помехи и самопроизвольные отключения. Станок может внезапно перезагружаться, глючить в управлении или просто выдавать тайм-аут по питанию
- Сбои питания вспомогательных узлов: аварии чиллера, привода или вентиляторов по вине электрической сети (например, нестабильные 220 В без защиты) приводят к косвенному выходу оборудования из строя. Так, нестабильное питание насоса вызовет перегрев трубки, а разовый скачок – может накрыть контроллер или ИБП
Также проверьте предохранители и контакты на блоке питания, измерьте напряжение на выходах: то, что где-то садится, подскажет, что надо ремонтировать.
Не забывайте об обслуживании: например, ELSOR рекомендует убедиться, что все силовые цепи и клеммы не окислены, а системы безопасности (аварийная остановка, датчики давления газа) не срабатывают без причины.
Механические неполадки и система подачи проволоки
Симптомы: неравномерная подача проволоки, внезапные остановки в процессе, шумы/заклинивание в механизмех, смещение лазерной головы.
Возможные причины:
- Износ узлов подачи: вышедшие из строя подшипники горелки или протянутые ремни приводят к дерганым движениям механизма. Насадки могут клинить или отпадать, если поверхность контактных элементов повреждена. В таких случаях даже исправный лазер не даст ровного шва – в одном месте проволока может слишком быстро проходить, в другом – запинаться
- Смещение лазерной головы: удар или механическая вибрация могут сдвинуть настройку высоты или положения фокуса. При этом сварочное сопло окажется «нескоординированным» с деталями, и зазор между ними изменится. Результат – обрыв луча или непровар в углах изделия
Программные сбои и ошибки управления
Симптомы: станок виснет при загрузке программы, файлы не передаются, швы не совпадают с макетом, появляются случайные аварийные остановки.
Возможные причины:
- Ошибки в параметрах: некорректно выставленная мощность, скорость или частота импульсов приведёт к дефектам. Слишком большая мощность на тонком металле даст прожог, а недостаточная – непрогрев. Как отмечают специалисты, часто проблема некачественного шва кроется просто в неправильных настройках
- Сбой контроллера: сброшенные настройки или глюк управляющего блока заставят оборудование вести себя непредсказуемо. Это может проявляться как самовольная смена координат, зависание или полное зависание станка
- Проблемы при передаче данных: повреждённые USB-флешки, сбои сети или старые версии драйверов могут порождать ошибки в файлах. В результате на станке часть шва может пропасть или начертание получится искажённым
- Несоответствие версий ПО: иногда новая версия САМС или прошивки контроллера не поддерживает старые форматы, что приводит к неверному распознаванию G-кодов
Наконец, всегда проверяйте результат на сухую – делайте прогон без лазера, чтобы увидеть, правильно ли двигается механизм по заданному маршруту.
Таблица типичных неисправностей
Каждую из этих проблем выявляют с помощью комбинации визуального осмотра, тестовых прогонов и измерений выходных параметров. Регулярная проверка здоровья лазера – от состояния оптики до контроля прохождения проволоки – позволяет минимизировать риск серьёзных поломок.
Заключение
Поддержание лазерного сварочного станка в исправном состоянии – ключ к стабильной производительности и качеству производства. Знание типичных неисправностей лазерных сварочных станков и путей их диагностики позволяет вовремя обнаруживать проблему. Если вы замечаете снижение мощности, сбои охлаждения или странные сообщения об ошибках, не терпите простои – проводите диагностику оборудования. Если самостоятельно решить проблему не удаётся, лучше обратиться к профессионалам.
Сервисная служба ЭЛСОР всегда готова помочь: наши инженеры оперативно определят причину неисправности и выполнят ремонт любой сложности. Доверив обслуживание специалистов, вы продлите жизнь станка и устраните неполадки надолго. Свяжитесь с нами для консультации или планового обслуживания – обеспечьте бесперебойную работу вашего лазерного оборудования и качественный сварной шов на каждой детали!