При соединении труб и деталей цилиндрической формы лазерная сварка помогает избежать проблем, характерных для традиционных методов: чрезмерного нагрева металла, прожогов и неравномерного формирования шва. Такая технология особенно актуальна при работе с тонкостенными трубами, капиллярами, сильфонами, корпусами датчиков и различными трубными конструкциями.
Благодаря концентрации лазерного излучения на небольшом участке металл нагревается локально. Это позволяет минимизировать деформацию тонких стенок, сохранить геометрию заготовки и получить аккуратное, равномерное сварное соединение.
Выбор оборудования зависит от детали: диаметра, толщины стенки, типа шва и числа одинаковых изделий. Для мелких серийных цилиндров нужен станок с поворотной осью, для ремонта и прецизионных швов – станок с микроскопом, для крупных трубных конструкций – ручной аппарат.
Какие швы бывают на трубах и почему лазерная сварка труб подходит для кольцевых соединений
На трубах и цилиндрических деталях встречаются несколько типов швов:
- кольцевой шов – по окружности, при соединении двух труб встык или трубы с фланцем
- продольный шов – вдоль образующей, при изготовлении трубы из листа или усилении
- торцевой шов – по торцу трубки при заглушке или соединении с крышкой
- угловой и тавровый – при сборке рам, ограждений и трубной мебели
Для лазерной сварки кольцевых швов подходит схема с вращением заготовки: деталь закрепляют в патроне или на вращателе, а луч остаётся неподвижным. Скорость вращения постоянна, поэтому расстояние между точками или скорость шва равномерны по всей окружности. Для лазерной сварки тел вращения это самый стабильный способ.
Малое тепловложение сохраняет геометрию тонкой стенки. На нержавеющих трубках перегрев оставляет побежалость и ухудшает коррозионную стойкость, а узкая зона нагрева снижает этот риск. Развертка луча расширяет шов там, где нужен небольшой запас по зазору.
Тип шва и способ закрепления детали определяют выбор оборудования раньше, чем мощность лазера.
Три класса задач: тонкостенные трубки и капилляры, серийные цилиндрические детали, крупные трубные конструкции
Оборудование выбирают по классу задачи.
Каждый класс предъявляет свои требования к точности, скорости и способу подачи детали:
- тонкостенные трубки, капилляры и сильфоны – малый диаметр, тонкая стенка, высокие требования к герметичности; нужны малое пятно, контроль под увеличением и вращение детали
- серийные цилиндрические детали – корпуса датчиков, элементы теплообменников, мелкие узлы; нужны повторяемость шва, программное управление и поворотная ось
- крупные трубные конструкции – перила, ограждения, рамы, трубная мебель; нужна мобильность, длинные швы и работа в разных пространственных положениях
Нержавеющие трубки требуют особого подхода: стенка тонкая, а шов должен сохранить коррозионную стойкость. Особенности работы с нержавеющей сталью в пищевом оборудовании описаны в материале про лазерную сварку нержавеющей стали для пищевого оборудования.
Теплообменники и аппараты химической отрасли добавляют требования к герметичности и стойкости к среде. Эти задачи рассматриваются в материале про лазерную сварку в химической промышленности.
Крупные трубные конструкции плохо вращаются, поэтому швы выполняют в пространстве вручную. Мелкие цилиндры, наоборот, легко вращать, и это удобно: шов получается равномерным без участия оператора.
Малый диаметр и серия требуют станка с вращением, крупная конструкция – мобильного ручного аппарата.
Станки с поворотной осью: Weld-QCW150-CNC и Weld-QCW300-CNC
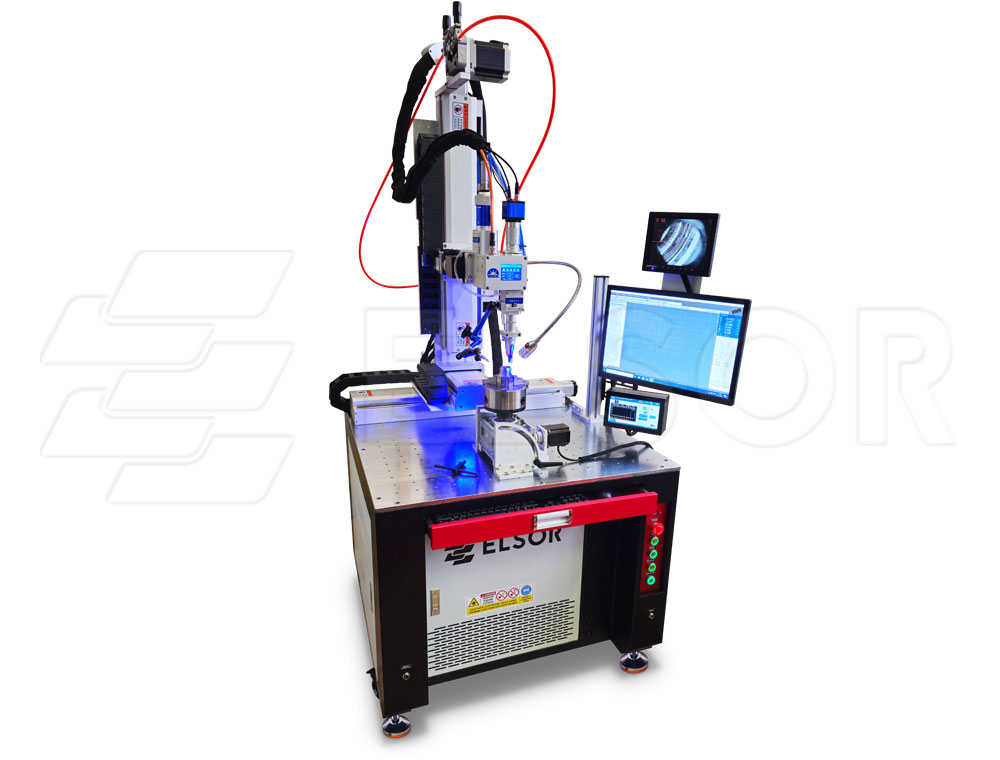
Станок для лазерной сварки труб малого диаметра должен вращать заготовку и согласовывать вращение с импульсами. Две модели линейки ЭЛСОР – Weld-QCW150-CNC и Weld-QCW300-CNC – имеют поворотную ось для заготовок диаметром до 80 мм. Поворотная ось для лазерной сварки закрепляет деталь и вращает её под лучом, а ЧПУ управляет скоростью.
Кинематика обеих моделей одинакова: пять осей (X 500, Y 300, Z 400 мм), наклон головки ±90° и точность позиционирования ±0,02 мм. Наклон головки позволяет подойти к шву под углом, а три линейные оси – сместить деталь к нужной точке.
Weld-QCW150-CNC
Станок с источником 150 Вт в импульсном режиме и 250 Вт в непрерывном, круговой разверткой луча, камерой 20X и питанием 220 В. Подходит для тонкостенных трубок, капилляров, сильфонов и мелких корпусов в серийном производстве. Частота импульсов достигает 5 кГц.
Weld-QCW300-CNC
Станок с источником 300 Вт в импульсном режиме и 900 Вт в непрерывном, профилированием импульса, двухкоординатной разверткой и автоматической подачей проволоки. Охватывает толщины от около 25 мкм до 3 мм. Частота импульсов достигает 20 кГц, питание – 380 В.
Присадочная проволока на Weld-QCW300-CNC помогает перекрывать зазор в стыке и усиливать кольцевой шов. Профилирование импульса снижает риск трещин в месте остывания и подходит для материалов, чувствительных к термоциклу.
Ограничение поворотной оси – диаметр заготовки до 80 мм. Для труб большего диаметра такие станки не подходят, и задачу решают другими средствами: поворотными устройствами из каталога или ручными аппаратами.
Для кольцевых швов на цилиндрах до 80 мм QCW-станки дают максимальную повторяемость; выбор между двумя моделями определяют проволока, толщина и электросеть.
Weld-ONE и Weld-CNC: прецизионные швы на мелких цилиндрах
Weld-ONE – линейка Nd:YAG-станков с микроскопом и камерой, которые комплектуются опциональной поворотной осью. Оператор вращает деталь под микроскопом и наводит пятно вручную. Такой вариант подходит для ремонта, мелких партий и деталей, где важен визуальный контроль каждой точки.
Лазерная сварка тонкостенных трубок под микроскопом позволяет контролировать начало и конец шва и выполнять перекрытие точек вручную. Версии с моторизованным столом выравнивают подачу, но для вращения нужна поворотная ось.
Weld-CNC – следующая ступень: станки с ЧПУ для серийной сварки по программе. Например, Weld-CNC300 – Nd:YAG-станок мощностью 300 Вт с 4-координатным ЧПУ. Программа задаёт траекторию, скорость и режим для каждой партии, а оператор отвечает за загрузку деталей. Принципы выбора таких станков собраны в материале про серию Weld-CNC.
- Weld-ONE подходит для ремонта, единичных деталей и мелких серий с контролем под увеличением
- Weld-CNC выбирают при регулярных партиях одинаковых цилиндров и требовании к воспроизводимости шва
- Weld-QCW150-CNC и Weld-QCW300-CNC дают пять осей и серийную точность на деталях диаметром до 80 мм
Диаметр, допустимый для поворотной оси на Weld-ONE и Weld-CNC, определяется паспортом выбранной комплектации. Размер и вес заготовки подтверждает специалист при подборе.
Weld-ONE удобен там, где оператор контролирует каждую точку, Weld-CNC – там, где шов выполняется по программе и повторяется от партии к партии.
Ручные аппараты Weld-CW для изготовления перил, ограждений, рам и трубной мебели
При работе с крупногабаритными трубами и готовыми конструкциями использовать вращатели не всегда удобно или возможно. В таких случаях оптимальным вариантом становится ручная лазерная сварка.
Волоконные аппараты Weld-CW позволяют формировать стыковые, угловые и тавровые соединения на трубах и профильных элементах без необходимости вращать заготовку. Сварщик самостоятельно перемещает лазерную головку вдоль линии соединения.
В зависимости от сложности работ и размеров металлических элементов можно выбрать одну из трёх моделей:
- Weld-CW1000 — аппарат с лазерным источником мощностью 1000 Вт и шириной шва до 5 мм. Подходит для сварки тонкостенных труб, профильных элементов и каркасов, для которых не требуется высокая мощность.
- Weld-CW1500 — универсальная установка, сочетающая функции сварки, резки, очистки металла и зачистки швов. Оснащена встроенным чиллером, механизм подачи проволоки входит в комплект. Особенно удобна при изготовлении ограждений, перил и мебели, где качество внешнего вида сварных соединений имеет большое значение.
- Weld-CW2000 — модель с источником мощностью 2000 Вт, предназначенная для сварки более массивных труб и металлических конструкций, требующих повышенной мощности.
Weld-CW1500 выполнен в формате моноблока с колёсами, поэтому оборудование можно переместить непосредственно к месту проведения сварочных работ, не перемещая саму конструкцию к станку.
Глубина провара этой модели достигает 4 мм. Дополнительное преимущество — возможность зачистки соединения на том же рабочем посту. Это помогает удалить цвета побежалости и подготовить металлическую поверхность к последующей покраске
Для конструкций из тонкого и толстостенного металла есть отдельный обзор: сварочные лазерные станки для тонколистовых и толстостенных конструкций.
Ограничение ручной сварки – зависимость качества кольцевого шва от навыка оператора. Для регулярных кольцевых швов на средних диаметрах применяют поворотные устройства из каталога: деталь вращается, а оператор или головка остаются неподвижными.
Для трубных конструкций и мебели выбирают ручные Weld-CW, для регулярных кольцевых швов – вращение детали.
Таблица выбора: тип детали, диаметр, шов, модель
Таблица связывает деталь с оборудованием в четыре шага: определяют тип детали и диаметр, затем основной шов, после чего выбирают класс станка. Если диаметр превышает 80 мм, поворотная ось QCW-станков не подходит, и деталь переходит в классы Weld-CNC, Weld-ONE с осью или ручных Weld-CW.
Тип детали и диаметр отсекают лишние модели в два шага, а мощность и опции уточняют потом.
На что смотреть при выборе станка для лазерной сварки труб
Помимо модели, на результат влияют конструктивные детали. Для кольцевого шва важны четыре узла:
- Зажим детали. Патрон или вращатель должен фиксировать трубку без биения: радиальное биение смещает пятно относительно стыка и дает непровар
- Синхронизация вращения. Скорость вращения согласуют с частотой импульсов, чтобы точки перекрывались равномерно по всей окружности
- Подача газа и проволоки. Защитный газ подаётся через сопло, а на нержавеющих трубках нужна ещё и защита обратной стороны шва; проволока добавляет металл при зазоре
- Управление. ЧПУ задаёт скорость, начало и конец шва и повторяет режим от детали к детали
Отдельное внимание уделяют месту замыкания шва. Начало и конец кольцевого шва перекрывают с плавным снижением энергии, чтобы не образовался кратер – углубление с непроваром. Программное управление и профилирование импульса упрощают эту задачу, а при ручной работе замыкание шва требует опыта.
Обратная защита корня шва нужна на нержавеющих трубках: если внутрь не подать защитный газ, корень шва окисляется и теряет коррозионную стойкость. Для небольших диаметров газ подают через торец трубки, для крупных конструкций применяют специальные заглушки.
Жёсткий зажим, согласованное вращение и защита корня шва важнее мощности: от них зависит герметичность и коррозионная стойкость.
Оборудование для труб и цилиндров в ЭЛСОР
Для лазерной сварки труб в ЭЛСОР собраны три группы оборудования: станки с поворотной осью, прецизионные Weld-ONE, Weld-CNC и ручные Weld-CW для крупных конструкций. Группу определяют диаметр, толщина стенки и тип шва, а не мощность лазера.
Аппарат лазерной сварки труб купить можно, приложив к заявке эскиз детали: по нему определяют необходимость поворотной оси, подачи проволоки и защиты корня шва.
Заключение
Кольцевой шов на цилиндре выполняется вращением детали под неподвижным лучом, поэтому для малых диаметров основой служит поворотная ось. Weld-QCW150-CNC и Weld-QCW300-CNC принимают заготовки до Ø80 мм, Weld-ONE и Weld-CNC закрывают ремонт и регулярные партии, а ручные Weld-CW работают с перилами, ограждениями, рамами и мебелью из труб.
На результат влияют жёсткий зажим без биения, согласование вращения с импульсами, подача газа и проволоки и защита корня шва на нержавеющих трубках. Место замыкания шва требует перекрытия начала и конца, чтобы не оставить кратер.
Лазерная сварка труб даёт аккуратный шов с малым тепловложением при условии, что оборудование выбрано под диаметр и тип шва.